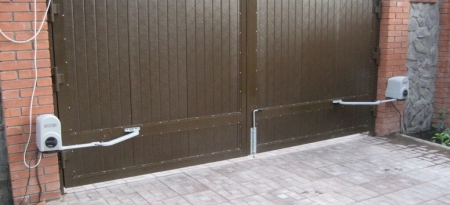
Приварить петли на ворота — задача, кажущаяся простой на первый взгляд, но требующая аккуратности, подготовки и знания пары технических нюансов. Ошибки при установке приводят к провисанию створок, заклиниванию и ускоренной коррозии, поэтому лучше потратить время на грамотную подготовку. В этой статье я подробно расскажу о выборе петель, разметке, сварочных приёмах, проверках после сварки и уходе за готовыми воротами.
 Источник: i.ytimg.com
Что нужно подготовить: инструменты, материалы и техника безопасности
Перед началом работы составьте список инструментов и материалов: сварочный аппарат, электроды или проволока для MIG, углошлифовальная машина с зачистными кругами, измерительные инструменты, уровни и струбцины. Понадобятся также щётки по металлу, молоток, маркер для разметки и средства антикоррозийной обработки.
Безопасность — первоочередная задача. Используйте сварочную маску с автозатемнением, перчатки, спецодежду и респиратор при работе с краской и шлифовкой. Обеспечьте хорошую вентиляцию рабочего места и уберите легко воспламеняющиеся предметы в сторону.
Если воротный проём находится на опоре из дерева или рядом проводка, отключите электричество и защитите соседние конструкции от искр. Надёжная заземляющая клемма на сварочном аппарате и проверка состояния кабелей уменьшат риск проблем во время сварки.
Выбор петель: типы и размеры в зависимости от конструкции ворот
Петли отличаются по форме, несущей способности и способу крепления: накладные (стропные), втулочные (шарнирные), роликовые и с возможностью регулировки. Для лёгких калиток достаточно стандартных накладных петель, для больших распашных ворот лучше выбирать усиленные втулочные или роликовые варианты с плавающей посадкой.
При выборе учитывайте вес створок, ширину и частоту эксплуатации ворот. Петля должна выдерживать динамические нагрузки при открывании и закрывании, так что запас прочности важнее экономии.
Ниже приведена ориентиpовочная таблица соответствия веса ворот и рекомендуемого типа петли. Значения даны для типичных дворовых ворот и носят рекомендательный характер.
| Вес створки (кг) | Рекомендуемый тип петли | Количество петель на створку |
|---|---|---|
| До 50 | Накладные (малая серия) | 2 |
| 50–150 | Втулочные усиленные | 2–3 |
| 150–350 | Роликовые/петли с подшипником | 2–3 |
| Более 350 | Специальные усиленные петли, опорные столбы | 3 и более |
Разметка и позиционирование петель на воротах и столбе
Точная разметка — половина успеха. Стандартная практика: верхняя петля располагается на 120–200 мм от верхнего края створки, нижняя — на 120–200 мм от нижнего края. Если используются три петли, среднюю ставят примерно по центру между верхней и нижней, ближе к нижней при высоких нагрузках.
Проверяйте вертикальность опоры (шпингалеты, столбы) строительным нивелиром или отвесом. Любое отклонение по вертикали приведёт к дополнительной нагрузке на петли и к ускоренному провисанию. Разметку переносите и на столб, чтобы петли стояли зеркально и совпадали по высоте.
Обратите внимание на зазор между створкой и опорой: достаточно 5–12 мм по вертикали и 8–15 мм по горизонтали в зависимости от отделки и возможных температурных удлинений. Этот зазор важен, чтобы створка не терла об опору при нагреве или усадке.
Подготовка поверхности и крепление для прихватки
Места сварки нужно очистить от краски, ржавчины и грязи до чистого металла. Зачистка щёткой и шлифовальным кругом обеспечит лучший контакт и прочную сварку. Если петля приваривается к профильной трубе, стоит зачищать и внутри прилегающей поверхности по возможности.
Закрепите петлю струбцинами и прихватите небольшими точечными сварками в нескольких местах. Так вы сможете проверить ровность и движение створки до окончательной сварки. Точечные прихваты выполняйте равномерно с двух сторон, чтобы не допустить перекосов при прогреве.
При приварке к столбу сначала прихватите петлю в трёх точках: верх, середина, низ. Затем откройте и закройте створку несколько раз, убедитесь, что ход плавный, зазоры одинаковые по всей высоте. Только после этого переходите к сплошной шве или к последовательному выполнению стёжек.
 Источник: i.ytimg.com
Техника сварки: как лепить шов, чтобы петля держала долго
Для ворот чаще всего применяют сварку в среде защитного газа (MIG/MAG) или ручную дуговую сварку электродами с рутиловым или базовым покрытием. MIG удобен для аккуратных швов и меньшей термической деформации, MMA (электродами) — гибче в полевых условиях. TIG применяют редко, только для тонких декоративных изделий.
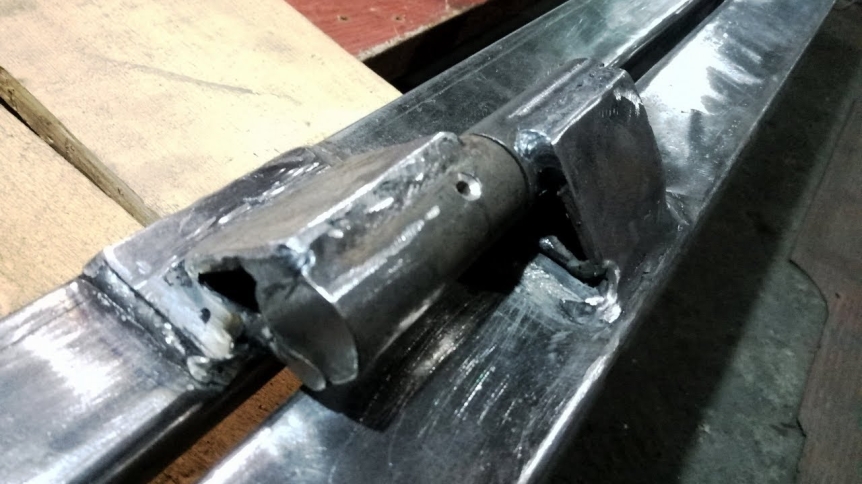
Тип шва — угловой или сплошной сплошной фланговый шов по контактной поверхности петли и обечайки. Для лёгких ворот допускается прерывистая стёжка с шагом 15–30 мм, для тяжёлых — сплошной шов. Если петля имеет широкую опорную площадку, делайте сварку вдоль всей поверхности с равномерным проплавлением.
Контролируйте прогрев металла: при сильной температуре профиль может деформироваться. Для длинных швов используйте приём «шов — пауза» (шаговая сварка), а также прихватывайте с двух сторон последовательно, чтобы уменьшить искривление. При толщине более 8–10 мм подумайте о предварительном подогреве и о подборе электродов с низкой склонностью к растрескиванию.
Режимы сварки и расходные материалы
Выбор режима зависит от толщины металла и типа аппарата. Для MIG с проволокой ER70S-6 и защитой из CO2 или смеси Ар/CO2 типичные настройки зависят от толщины проволоки и металла, но общая логика — мощность должна обеспечивать хорошее проплавление без прожога. Для электродов Е7018 ориентируйтесь на рекомендованную силу тока, указанную на упаковке.
Ниже — примерные значений силы тока для ручной дуговой сварки: электрод 2.5 мм — около 80–110 А, электрод 3.2 мм — 110–150 А. Эти ориентиры зависят от марки электродов и конкретной ситуации, поэтому начните с нижней границы и при необходимости прибавляйте. Важно вести шов ровно и не торопиться при сварке петли, так как качество шва напрямую влияет на срок службы изделия.
Порядок и приёмы сварки, чтобы минимизировать деформацию
Прихваты выполняют сначала, затем швы. Сначала прихватите петлю на столбе, затем на створке, потом выполняйте окончательные швы. Работайте в порядке от центра к краям, если шов длинный, применяйте обратную последовательность прихватов, чтобы распределять напряжения.
Чтобы избежать коробления, используйте попеременную сварку — делайте короткие участки шва в самой удалённой точке, затем переходите к другой стороне. Этот метод уменьшает локальный перегрев и деформацию. После каждого значительного шва давайте металлу остыть, а при необходимости охладите контролируемо — водой это делать не стоит из-за риска трещин.
Если петля приваривается с обеих сторон, сваривайте по очереди: немного с одной стороны, затем с другой, равномерно увеличивая длину шва. Так вы сведёте к минимуму искривления и обеспечите симметричную усадку металла.
Проверка работы петель и регулировка после сварки
После окончательной сварки проверьте свободный ход створки — она должна открываться плавно, без закусываний и люфтов. Проконтролируйте вертикальность и горизонтальность створки по уровню и отвесу. Малейшие отклонения укажут на необходимость шлифовки швов или подгонки посадочных мест.
Если петля слишком тугая, удалите часть сварного шва шлифмашиной, доведя зазор до рабочего размера. Если люфт излишний, можно приварить небольшой подкладной элемент или воспользоваться регулировочными моделями петель. Для роликовых систем замена или подгон ролика решает проблему люфта без нагрузок на сварной шов.
После регулировки обязательно обработайте места подгибов и шлифовки антикоррозионной грунтовкой, иначе оголённый металл быстро начнёт ржаветь. Смазывайте подвижные элементы графитной или литиевой смазкой, чтобы минимизировать износ.
Антикоррозионная защита после сварки
Сварные швы и зоны зачистки нужно обработать специально: удалить окалину, обезжирить поверхность и нанести грунт. Лучший вариант для уличных ворот — цинковая грунтовка или преобразователь ржавчины, затем слой эпоксидного или акрилового грунта и финишная краска для наружных работ.
Если ворота уже окрашены и вы приварили петли, зачистите окрестности до чистого металла и нанесите антикоррозийное покрытие в нескольких слоях. Для усиленной защиты используют холодное цинкование баллонными составами или порошковую окраску — последняя обеспечивает долговечность, но требует снятия ворот в цех для полимеризации.
Не забывайте про внутренние полости профильных труб: влага, попадая внутрь, вызывает коррозию изнутри. Перед окончательной установкой можно залить внутрь профильной трубы специальный антикоррозийный воск или мастику для защиты от влаги.
 Источник: i.ytimg.com
Типичные ошибки и как их избежать
Одна из частых ошибок — неправильный выбор петель по нагрузке. Слишком лёгкие петли быстро деформируются, и ворота начинают тереться о столб. Рекомендую всегда брать запас прочности, особенно если ворота декоративно заполнены тяжёлым материалом.
Ещё одна типичная проблема — отсутствие корректной разметки и выравнивания перед прихваткой. Небольшой перекос при сварке приводит к многократному увеличению сложности регулировки. Применяйте нивелир и отвес, проверяйте совпадение отметок на створке и столбе несколько раз перед прихваткой.
Часто сварщики делают слишком интенсивные непрерывные швы, из‑за чего профиль прогибается. Используйте шаговую сварку или делайте противонаправленные последовательности швов, чтобы компенсировать усадочные напряжения.
Пример на практике: мой опыт приварки петель на двускатные ворота
Несколько лет назад я устанавливал двустворчатые ворота длиной по створке 1.8 м и весом около 120 кг каждая. Мы выбрали втулочные усиленные петли и сделали разметку с верхней петлёй на 150 мм от края, нижней — на 150 мм от низа, а третью — ближе к низу для распределения нагрузки.
Работа шла по стандартной схеме: зачистка, прихватки, проверка хода створки, затем сплошной шов с шаговой техникой для уменьшения деформации. Использовали сварочный полуавтомат в среде защитного газа — швы получились аккуратные, без сильного перегрева, что позволило сохранить геометрию конструкции.
Результат превзошёл ожидания: ворота открывались плавно и без проблем, а через год единственной работой по обслуживанию стала смазка петель и небольшая подкраска. Этот пример показывает, как правильная подготовка и методичная работа дают долговечный результат.
Шкала прочности шва и как её оценить визуально
Оценить прочность шва можно по внешним признакам: ровный валик без пор, пустот и трещин — хороший сигнал. Наличие крупных шлаковых включений, пористости или непроплавления указывает на проблемы с режимом сварки или подготовкой поверхности.
При сомнениях проводите испытание на растяжение или простую проверку клином и молотком в хозяйственных условиях: если шов выдерживает усилие, соответствует задаче. Для критичных конструкций лучше направить образец на лабораторный контроль или обратиться к опытному сварщику за консультацией.
Важно не только прочное соединение, но и его расположение и способ распределения нагрузки: небольшой, но правильно исполненный шов иногда лучше, чем массивный, но неправильно размещённый.
Когда лучше вызывать профессионала
Если ворота очень тяжёлые, более 300–400 кг на створку, или опорный столб требует усиления, стоит привлечь специалиста. Профессионал рассчитает нагрузку, подберёт петли с подшипниками и выполнит сварку с минимальной деформацией и максимальной надёжностью.
Также я рекомендую пригласить мастера при наличии сложного ландшафта: наклонный подъезд, неровный фундамент или необходимость встраивания автоматики. В таких случаях неправильно установленные петли приводят к дорогостоящим доработкам и ремонту автоматики.
Профессионал пригодится и для сертифицированных решений: если ворота устанавливаются в коммерческом объекте с требованиями безопасности, документ о проведённых работах иногда обязателен.
 Источник: i.ytimg.com
Уход и плановое обслуживание петель и ворот
Регулярный уход продлевает срок службы: раз в 6–12 месяцев проверяйте крепления, подкручивайте болты и подтягивайте прихваты. Смажьте подвижные части литиевой или графитовой смазкой, не используйте дешёвые масла, которые смываются дождём.
Осматривайте антикоррозионное покрытие и при появлении сколов подкрашивайте обработанные участки. Простая профилактика экономит время и деньги на капитальный ремонт и замену петель.
Если наблюдается прогрессирующее провисание, не тяните с ремонтом: своевременная замена изношенной петли или установка дополнительной уменьшит нагрузку на остальные элементы конструкции.
Особенности приварки к различным материалам столбов и створок
Металлические столбы — самый простой случай: петлю приваривают при чистой площадке и контроле геометрии. Если столб выполнен из толстостенной трубы, следите за прогревом и возможными трещинами вблизи сварочного шва; при необходимости используйте предварительный подогрев.
При креплении к кирпичному или бетонному столбу петли приваривают на приваренную монтажную пластину, которую затем анкерят в столб. Прямая приварка невозможна, поэтому монтажные элементы должны учитывать возможную коррозию и зазоры.
Деревянные столбы не подлежат сварке: тут применяют механическое крепление петли болтами с большой опорной площадью и анкерные пластины. Влажность и подвижность древесины требуют регулярной проверки и более частой замены крепёжных элементов.
Советы по экономии времени без потери качества
Работайте планомерно: хорошая разметка и фиксация петли экономят время на последующих правках. Подготовьте все материалы заранее, чтобы не отвлекаться в процессе сварки.
Избегайте излишнего шлифования глубоких швов — это ослабляет соединение. Лучше сделать аккуратный шов сразу, чем сильную шлифовку потом.
Используйте проверенные марки электродов и проволоки, даже если они чуть дороже — качественные расходники сокращают время переделок и повышают надёжность соединения.
Часто задаваемые вопросы и краткие ответы
Можно ли приварить петли на покрашенную поверхность? Нет, краску нужно удалить в зоне сварки до чистого металла, иначе шов будет пористым и ненадёжным.
Нужно ли предварительно нагревать металл? Преднагрев рекомендован для толстых профилей и при работе со старыми сталями, склонными к образованию трещин. Для тонкого металла и аккуратной шаговой сварки — обычно нет.
Какой зазор должен быть между пальцем петли и втулкой? Зазор должен быть таким, чтобы створка ходила свободно, но без больших люфтов — ориентировочно 0.5–2 мм, в зависимости от конструкции и наличия смазки.
 Источник: i.ytimg.com
Финишные штрихи перед сдачей проекта в эксплуатацию
После завершения сварки очистите швы от шлака и окалины, отполируйте при необходимости и нанесите грунт. Убедитесь, что подвижные элементы хорошо смазаны и закругления швов не цепляют уплотнители и декоративные элементы.
Пройдитесь по всей конструкции контрольным испытанием: при полном открытии и закрытии не должно быть заеданий, скрипов и ударов. Проверьте крепления столба к фундаменту и отсутствие люфтов у анкерных болтов.
Оставьте владельцу краткую памятку по обслуживанию: когда смазывать петли, как часто проверять крепления и что делать при первых признаках коррозии. Это поможет сохранить ворота в рабочем состоянии долгое время.
Приварка петель — это баланс точности разметки, правильного выбора материалов и аккуратной сварки. Подойдя к работе методично, вы получите надёжные ворота, которые прослужат годы. Начинайте с подготовки и не экономьте на базовых расходниках — результат того стоит.